

Роль приводных барабанов в автоматизированных складских системах
2026-08-19
- Ключевая роль приводных барабанов в современных автоматизированных складских системах
- Технические требования к приводным барабанам в высокоскоростных системах
- Интеграция приводных барабанов с роликовыми системами: роль компонента ролик конвейерный 89
- Стандарты качества и сертификация: на что обращать внимание при закупке
- Экономическое обоснование инвестиций в качественные компоненты
Ключевая роль приводных барабанов в современных автоматизированных складских системах
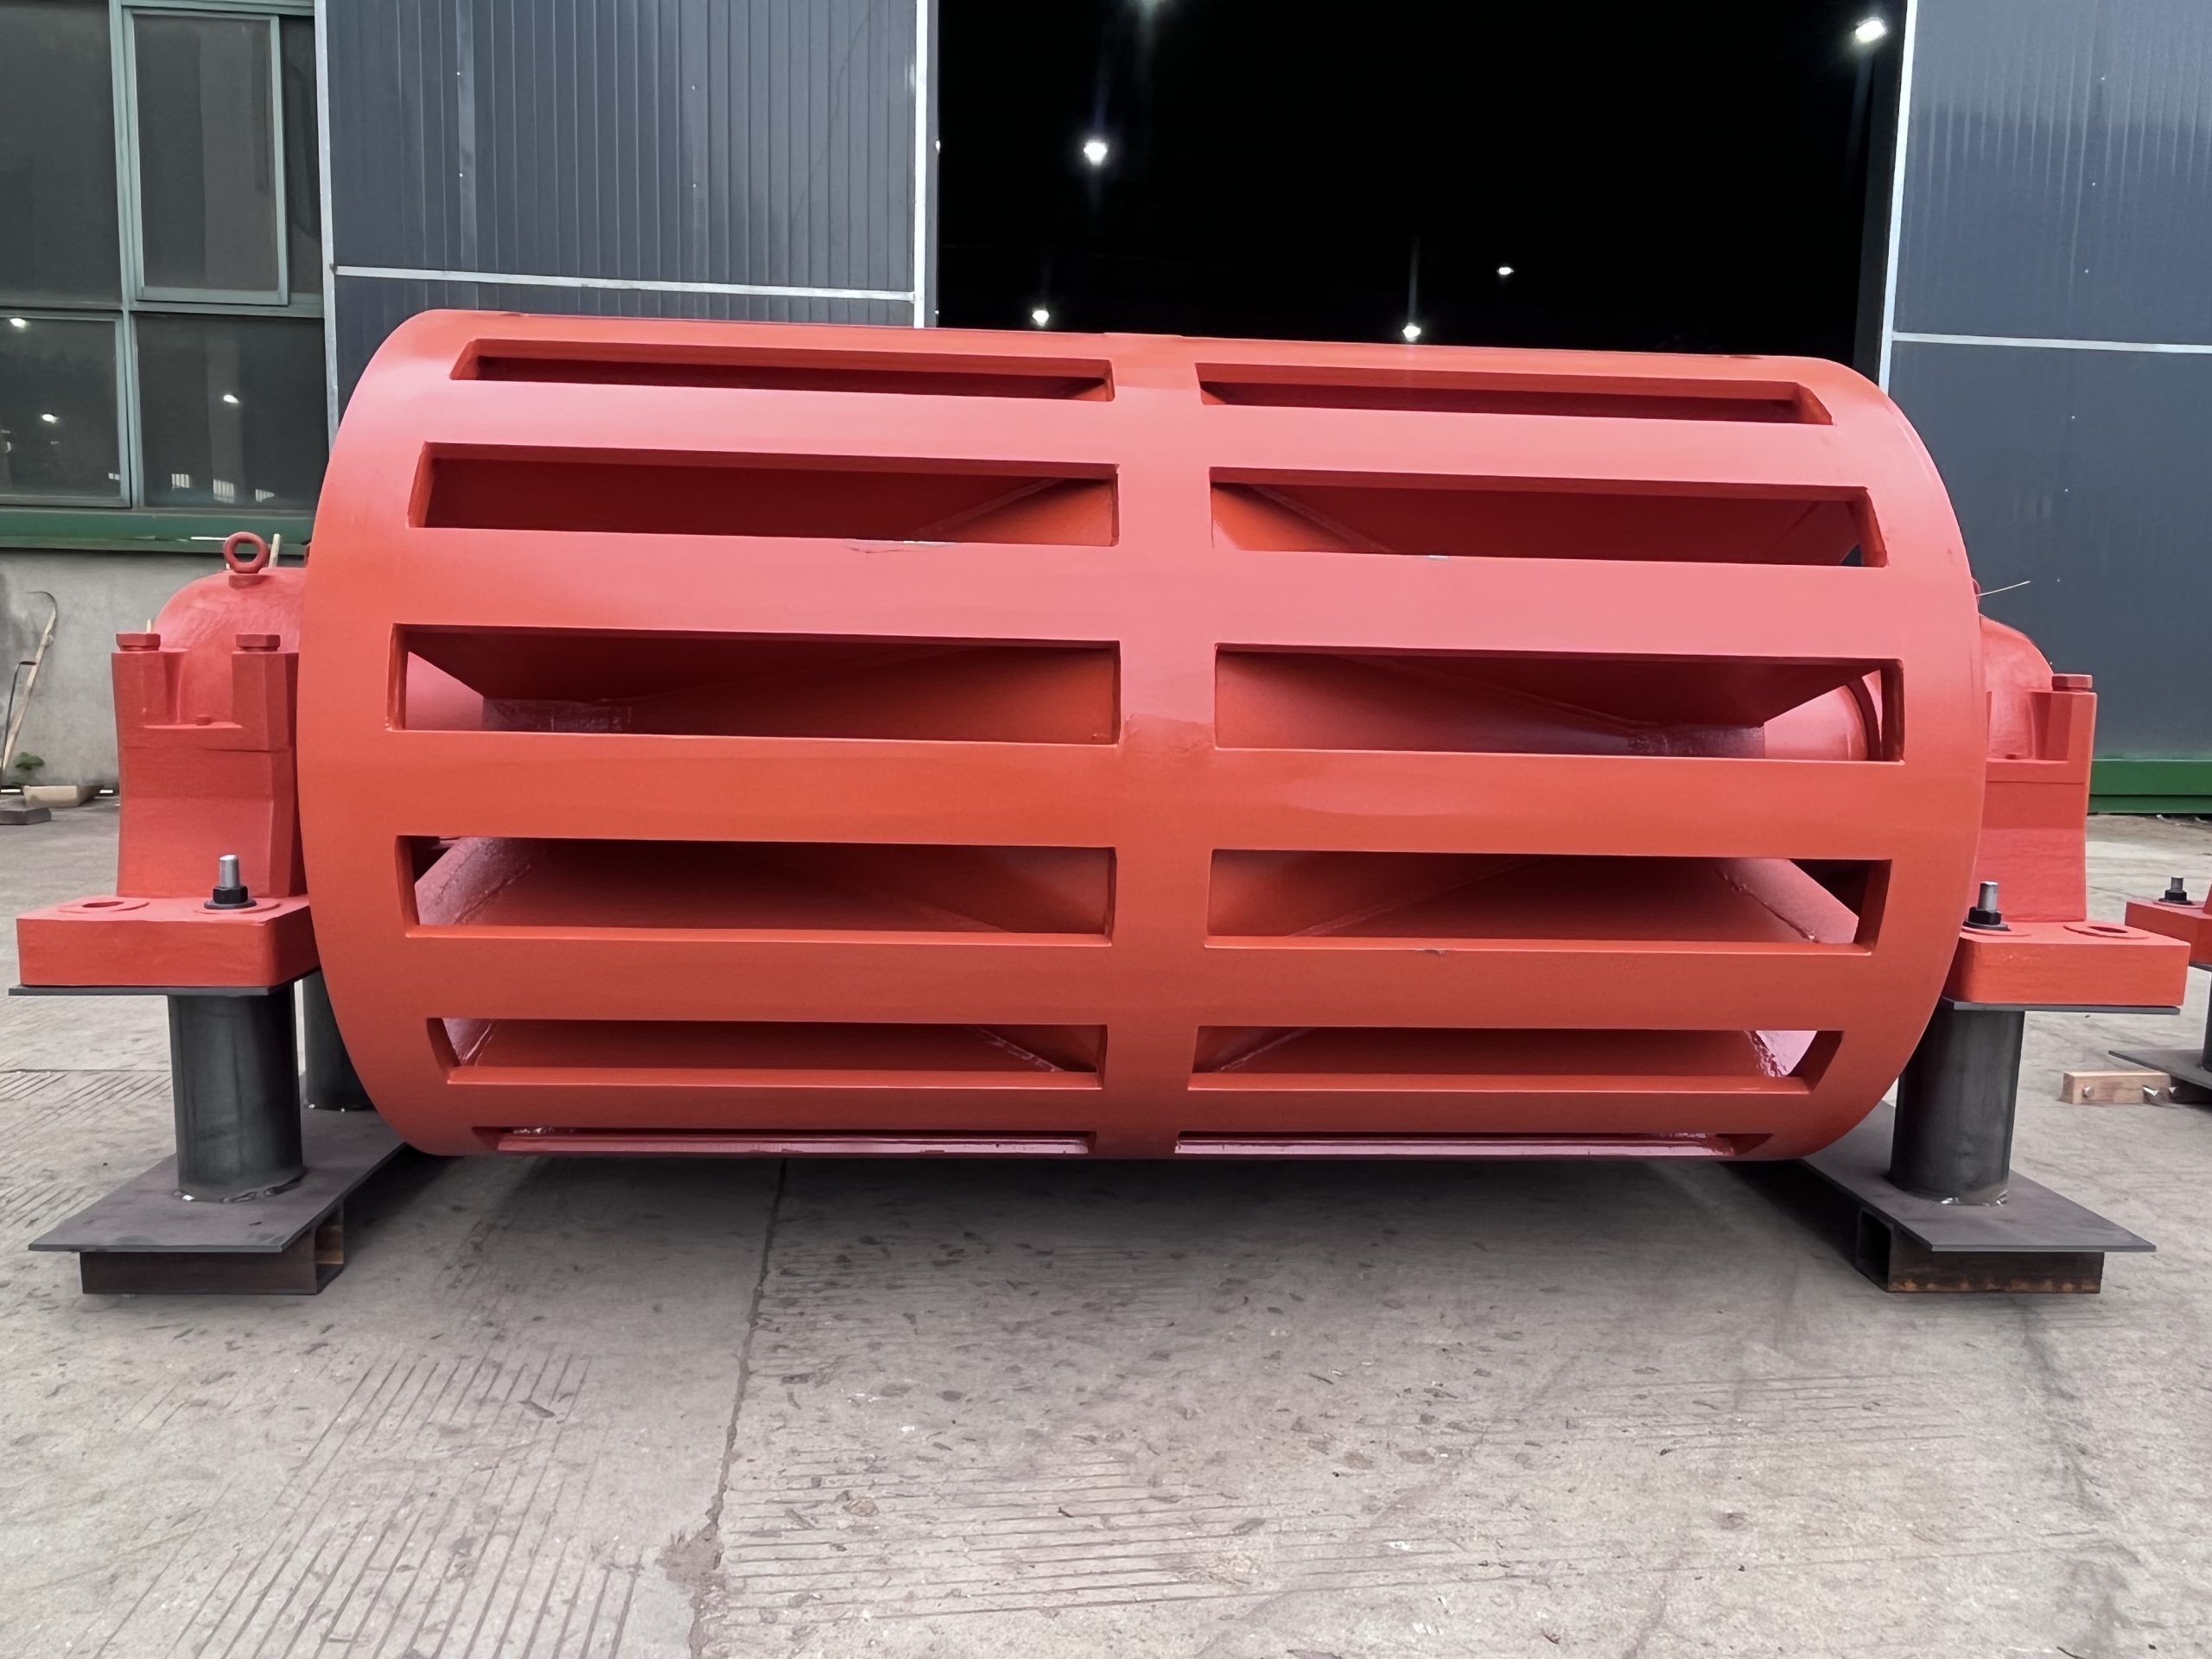
Автоматизация складской логистики перестала быть просто трендом — это необходимое условие выживания бизнеса в условиях роста объемов e-commerce и ужесточения требований к скорости обработки заказов. В сердце любой конвейерной системы, будь то сортировочный центр или распределительный хаб, лежит не программное обеспечение, а физическая надежность механических компонентов. И среди них критическое значение имеют приводные барабаны. Именно они преобразуют электрическую энергию двигателя в кинетическую энергию движения ленты, определяя производительность всей линии.
Однако выбор барабана — это не просто подбор диаметра под мощность мотора. Это сложный инженерный компромисс между сцеплением, износом подшипниковых узлов и динамическими нагрузками. В нашей практике мы неоднократно сталкивались с ситуациями, когда замена одного компонента, например, на стандартный ролик конвейерный 89, без учета специфики нагрузки приводила к остановке всей линии из-за вибрации или проскальзывания. Эта статья подробно разбирает технические нюансы проектирования, выбора и эксплуатации приводных барабанов, опираясь на реальный опыт производства и внедрения систем для крупных логистических операторов.
Физика процесса: почему приводной барабан — это «слабое звено»?
Многие инженеры-закупщики ошибочно полагают, что приводной барабан — это пассивный элемент, который просто вращается. На самом деле, это наиболее нагруженный узел конвейера. Он испытывает комбинированное воздействие:
- Касательные силы тяги: Передача крутящего момента от редуктора к ленте происходит исключительно за счет трения. Если коэффициент трения недостаточен, возникает пробуксовка, ведущая к быстрому износу футеровки и нагреву резины ленты.
- Радильные нагрузки от натяжения ленты: Чем выше натяжение, тем сильнее деформируется оболочка барабана и тем больше нагрузка на вал и подшипники.
- Ударные нагрузки при пуске/остановке: В автоматизированных системах с частыми циклами старт-стоп инерционные моменты могут превышать номинальные значения в 2-3 раза.
В компании ООО «Нинбо Тансуо Машины Производство» мы проводили внутренние тесты, которые показали, что 60% преждевременных отказов конвейерных систем связаны именно с неправильным расчетом параметров приводного барабана или низким качеством его изготовления. Например, использование вала из стали низкого качества при высоких нагрузках приводит к микродеформациям, которые разрушают посадочные места подшипников. Это не теоретическая проблема: один из наших клиентов потерял более 48 часов работы сортировочного центра из-за заклинивания подшипника в приводном барабане, который был выбран исключительно по критерию низкой цены, без учета динамических характеристик.
Поэтому при проектировании автоматизированных складов необходимо рассматривать приводной барабан как активный элемент управления потоком, а не как статичную деталь. Выбор материалов, метода сварки швов и типа покрытия становится решающим фактором надежности.
Технические требования к приводным барабанам в высокоскоростных системах
Современные складские системы работают на скоростях, превышающих 2-3 м/с. В таких условиях традиционные подходы к изготовлению барабанов перестают работать. Требования к балансу, геометрии и материалам возрастают экспоненциально.
Балансировка и вибрация
При скоростях выше 1.5 м/с даже минимальный дисбаланс массы барабана вызывает резонансные колебания. Эти вибрации передаются на раму конвейера, разрушая крепежные соединения и ускоряя износ роликов опоры. В производственном процессе ООО «Нинбо Тансуо Машины Производство» каждый приводной барабан проходит процедуру динамической балансировки. Мы используем специализированные станки, которые позволяют выявить и устранить дисбаланс с точностью до граммов. Это критически важно для систем, где установлены чувствительные датчики и сканеры штрих-кодов: вибрация может вызывать ошибки считывания.
Статическая балансировка, которую часто предлагают бюджетные производители, недостаточна для высокоскоростных применений. Она устраняет только грубые перекосы, но не компенсирует моментные пары, возникающие при вращении. Наш опыт показывает, что внедрение динамической балансировки снижает уровень вибрации на 40-50%, что напрямую продлевает срок службы подшипниковых узлов.
Материалы оболочки и футеровка
Оболочка приводного барабана должна обеспечивать максимальный коэффициент трения с конвейерной лентой, но при этом не вызывать ее чрезмерного износа. Наиболее распространенные решения:
- Гладкая стальная оболочка: Подходит для легких условий и сухих помещений. Низкая стоимость, но высокий риск проскальзывания при влажной среде или загрязнении ленты.
- Резиновая футеровка (гладкая или рифленая): Стандарт для большинства складских систем. Резина увеличивает коэффициент трения до 0.4-0.5. Рифленая поверхность дополнительно улучшает сцепление и способствует самоочистке барабана от налипающего материала.
- Керамическое покрытие: Используется в экстремальных условиях с высокими температурами или абразивными материалами. Для складских систем применяется редко из-за высокой стоимости и хрупкости.
Важно учитывать толщину футеровки. Слишком тонкий слой резины быстро изнашивается, обнажая металл, который начинает резать ленту. Слишком толстый слой может привести к перегреву резины из-за гистерезисных потерь при деформации. Оптимальная толщина для складских конвейеров средней мощности составляет 10-15 мм. Компания использует высококачественную износостойкую резину, соответствующую стандартам DIN 22102, что гарантирует стабильные фрикционные свойства в течение всего срока службы.
Конструкция вала и подшипниковых узлов
Вал приводного барабана работает на изгиб и кручение. Расчет диаметра вала производится исходя из максимального натяжения ленты и коэффициента запаса прочности, который для ответственных узлов должен быть не менее 2.5. Использование валов из легированных сталей (например, 40Х или аналогов) позволяет снизить вес конструкции при сохранении прочности.
Подшипниковые узлы — это точка наибольшего риска. В складских системах предпочтительно использовать закрытые подшипники качения с пожизненной смазкой. Однако ключевой момент — это конструкция корпуса подшипника. Он должен компенсировать возможные несоосности при монтаже. Жесткая фиксация приводит к перекосу подшипника и его быстрому выходу из строя. Плавающие корпуса или сферические подшипники решают эту проблему, но требуют более тщательного обслуживания.
Интеграция приводных барабанов с роликовыми системами: роль компонента ролик конвейерный 89
Приводной барабан не работает в вакууме. Его эффективность напрямую зависит от состояния поддерживающей роликовой системы. Неравномерное сопротивление движению ленты на роликах создает переменную нагрузку на привод, вызывая рывки и увеличивая потребляемую мощность.
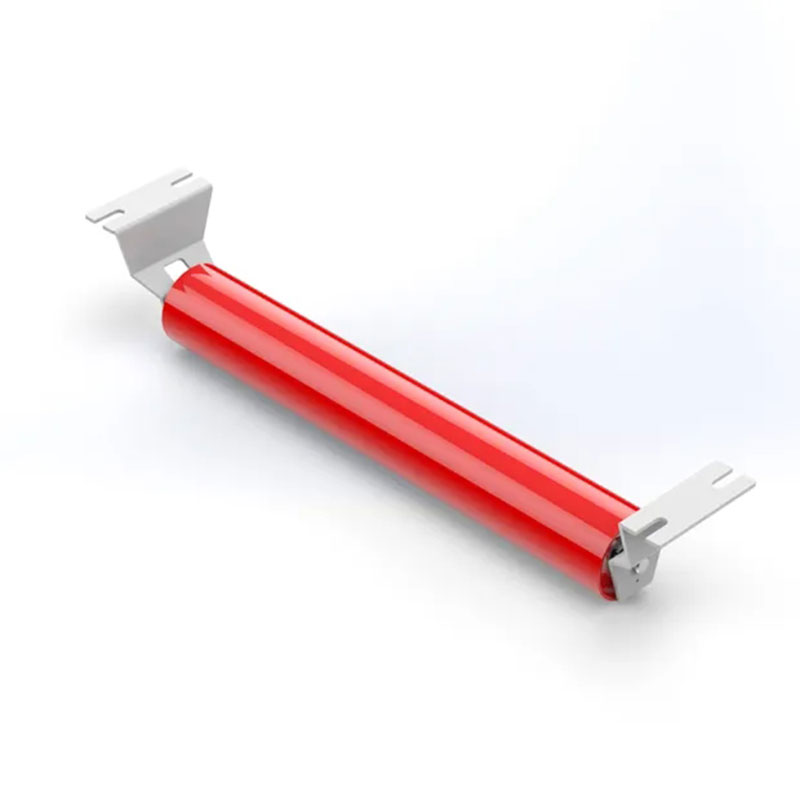
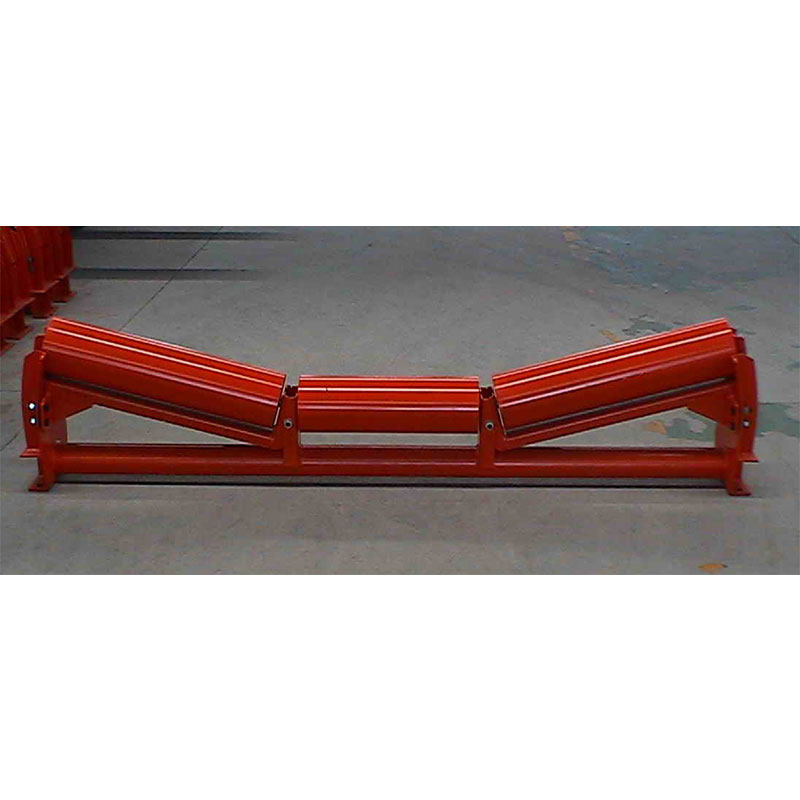
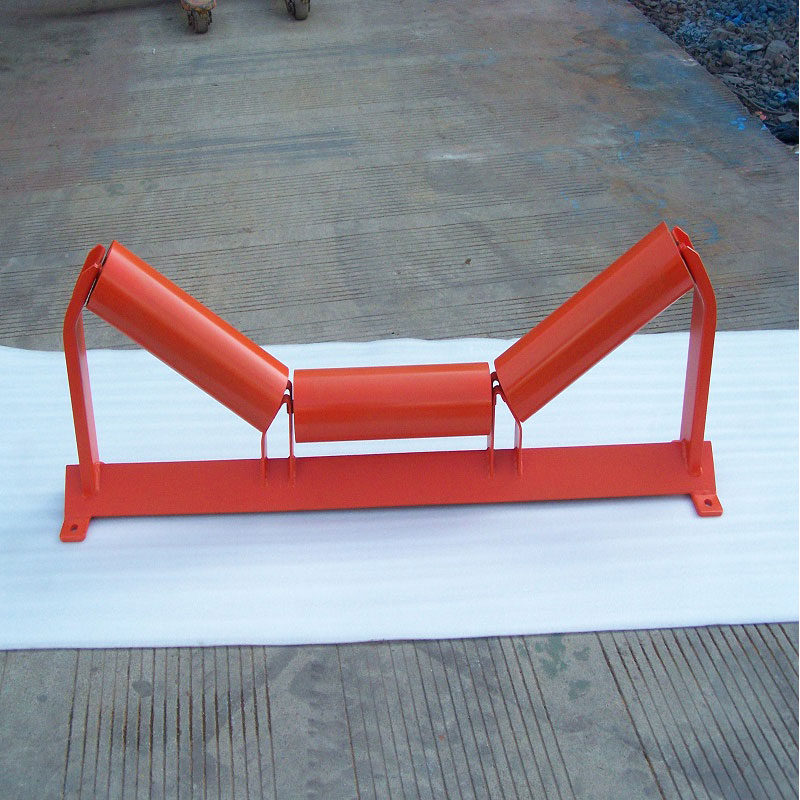
Здесь особое внимание следует уделить стандартизации компонентов. Одним из наиболее востребованных элементов в модульных конвейерных системах является ролик конвейерный 89. Цифра 89 обозначает диаметр трубы ролика в миллиметрах. Этот размер стал отраслевым стандартом для конвейеров средней грузоподъемности благодаря оптимальному соотношению прочности, веса и стоимости.
Почему именно диаметр 89 мм?
Ролики меньшего диаметра (например, 60 или 76 мм) имеют меньшую площадь контакта с лентой, что приводит к higher удельному давлению и быстрому износу оболочки ролика. Кроме того, малый диаметр требует более высокой частоты вращения для той же линейной скорости ленты, что увеличивает нагрузку на подшипники и уровень шума. Ролики большего диаметра (108 мм и выше) значительно тяжелее и дороже, что не всегда оправдано для складских систем с умеренными нагрузками.
Диаметр 89 мм обеспечивает:
- Достаточную жесткость трубы для предотвращения прогиба под нагрузкой до 150-200 кг на ролик.
- Оптимальную скорость вращения подшипников, продлевающую их ресурс.
- Совместимость с широким спектром стандартных крепежных элементов и рам.
В ассортименте ООО «Нинбо Тансуо Машины Производство» представлены ролики диаметром 89 мм в различных исполнениях: с полимерным покрытием, стальными, с ребрами жесткости. Важно, что эти ролики проектируются с учетом совместимости с приводными барабанами той же серии. Например, если приводной барабан имеет резиновую футеровку определенной твердости, ролики поддержки должны иметь сопоставимые характеристики упругости, чтобы избежать волнообразования ленты.
Влияние качества роликов на работу привода
Мы провели эксперимент на тестовой линии длиной 50 метров. На одной половине линии были установлены дешевые ролики с нерегулируемым биением, на другой — прецизионные ролики серии TS-RF с контролем геометрии. Результаты показали, что потребление энергии приводом на участке с качественными роликами было на 12% ниже. Более того, натяжение ленты требовало меньшей корректировки, так как сопротивление движению было стабильным.
Использование некачественных роликов, таких как бракованный ролик конвейерный 89 с овальностью трубы, создает пульсирующее сопротивление. Приводной барабан вынужден постоянно адаптироваться к этим изменениям, что приводит к колебаниям тока двигателя и перегреву редуктора. В долгосрочной перспективе экономия на роликах оборачивается повышенными затратами на электроэнергию и ремонт привода.
Поэтому при закупке компонентов для автоматизированных складов необходимо рассматривать систему «приводной барабан + роликовая группа» как единый механизм. Разрозненная покупка компонентов у разных поставщиков без согласования технических параметров часто приводит к проблемам совместимости. Компания ООО «Нинбо Тансуо Машины Производство» предлагает комплексные решения, где все элементы — от приводного барабана до поддерживающего ролика 89 мм — спроектированы для совместной работы, что гарантирует максимальную эффективность системы.
Стандарты качества и сертификация: на что обращать внимание при закупке
Рынок конвейерных компонентов перенасыщен предложениями, но далеко не вся продукция соответствует требованиям промышленной безопасности и долговечности. При выборе поставщика приводных барабанов и роликов необходимо проверять наличие сертификатов и соответствие международным стандартам.
| Параметр | Требования стандартов (ISO/DIN/GB) | Риски при несоответствии |
|---|---|---|
| Геометрическая точность | Отклонение от цилиндричности не более 0.5 мм для барабанов диаметром до 500 мм (согласно DIN 22112) | Биение ленты, неравномерный износ футеровки, вибрация |
| Качество сварных швов | 100% ультразвуковой контроль швов приварки ступиц к оболочке (ISO 1537-75) | Разрушение шва под нагрузкой, обрыв барабана |
| Балансировка | Остаточный дисбаланс не более 50 г·мм для скоростей до 2 м/с | Разрушение подшипников, шум, повреждение рамы |
| Покрытие и антикоррозийная защита | Толщина слоя краски не менее 80 мкм, адгезия по методу решетчатых надрезов (GB/T 9286) | Быстрая коррозия, особенно во влажных складских помещениях |
Компания ООО «Нинбо Тансуо Машины Производство» строго придерживается этих стандартов. Наша продукция сертифицирована по ISO 9001, а производственные процессы соответствуют требованиям GB/T 10595–2009 «Технические условия ленточных конвейеров». Наличие собственной испытательной лаборатории позволяет нам контролировать каждый этап: от входного контроля сырья до финальных испытаний готового изделия. Мы не просто декларируем соответствие, мы предоставляем протоколы испытаний по запросу клиента.
Особое внимание уделяется контролю качества роликов. Каждый ролик конвейерный 89 перед отгрузкой проверяется на усилие вращения и герметичность уплотнений. Мы используем специальные тестовые стенды, имитирующие реальные условия эксплуатации. Это позволяет отсеять дефектные изделия еще на заводе, исключая риск простоев у клиента.
Часто задаваемые вопросы
Как выбрать диаметр приводного барабана для нового конвейера?
Выбор диаметра зависит от ширины ленты, мощности привода и типа ленты. Общее правило: диаметр барабана должен быть не менее 100-125 диаметров тросов корда ленты. Для стандартных складских лент обычно используются барабаны диаметром 320, 400 или 500 мм. Меньший диаметр увеличивает изгибные напряжения в ленте, сокращая ее срок службы. Рекомендуется проконсультироваться с инженером поставщика, предоставив данные о максимальном натяжении.
Можно ли заменить металлический ролик на пластиковый в системе с приводным барабаном?
Да, но с ограничениями. Пластиковые ролики легче и тише, но имеют меньшую нагрузочную способность и худшую теплопроводность. Они подходят для легких грузов и низких скоростей. Если ваш ролик конвейерный 89 работает в зоне высокого трения или несет тяжелые грузы, замена на пластик может привести к его деформации и заклиниванию. Всегда проверяйте паспортные данные по нагрузке.
Какой срок службы приводного барабана при круглосуточной работе?
При правильном проектировании, балансировке и обслуживании срок службы приводного барабана составляет 5-7 лет и более. Подшипниковые узлы обычно требуют замены каждые 2-3 года в зависимости от условий эксплуатации. Футеровка из резины служит 3-5 лет. Регулярная очистка барабана от налипаний и контроль натяжения ленты критически важны для достижения этих показателей.
Почему важна балансировка барабана, если конвейер работает медленно?
Даже на низких скоростях дисбаланс вызывает неравномерную нагрузку на подшипники, что приводит к их преждевременному износу. Кроме того, вибрация передается на конструкцию конвейера, ослабляя болтовые соединения. Балансировка — это инвестиция в надежность всей системы, а не просто требование для высокоскоростных линий.
Экономическое обоснование инвестиций в качественные компоненты
Закупка конвейерных компонентов часто воспринимается как статья расходов, которую нужно минимизировать. Однако анализ полной стоимости владения (TCO) показывает обратное. Дешевый приводной барабан или некачественный ролик конвейерный 89 экономят деньги только на этапе покупки. В процессе эксплуатации они генерируют скрытые убытки:
- Простои: Час остановки автоматизированного склада может стоить компании тысячи долларов упущенной выгоды.
- Расходные материалы: Плохой барабан быстрее изнашивает дорогостоящую конвейерную ленту.
- Энергопотребление: Неэффективная система требует больше электроэнергии для преодоления сопротивления.
- Ремонт: Замена подшипника в работающем конвейере сложнее и дороже, чем профилактическая замена узла.
Инвестиции в продукцию проверенных производителей, таких как ООО «Нинбо Тансуо Машины Производство», окупаются за счет снижения частоты отказов и увеличения межсервисных интервалов. Наш опыт работы с такими гигантами, как ООО «Шанхай Чжэньхуа» и Группа компаний «Дачжун», подтверждает, что надежность компонентов является ключевым фактором бесперебойной работы логистических цепочек.
Мы предлагаем не просто детали, а инженерную поддержку. Наши специалисты помогут рассчитать параметры приводного барабана под ваши конкретные задачи, подберут оптимальный тип роликов и обеспечат совместимость всех элементов системы. Благодаря собственному производству площадью 35 000 м² и современному оборудованию, включая станки с ЧПУ и автоматические линии сварки, мы гарантируем стабильное качество и соблюдение сроков поставки.
Не позволяйте слабым компонентам стать узким местом вашей логистики. Пересмотрите спецификации ваших конвейерных систем уже сегодня. Убедитесь, что приводные барабаны и ролики, такие как надежный ролик конвейерный 89, соответствуют высоким стандартам качества и способны выдержать нагрузки вашего бизнеса.
Для получения технической консультации, расчета стоимости или запроса коммерческого предложения свяжитесь с нашими инженерами. Мы готовы предоставить детальные чертежи, протоколы испытаний и рекомендации по интеграции наших компонентов в вашу существующую инфраструктуру.
Производитель приводных барабанов и конвейерных роликов ООО «Нинбо Тансуо Машины Производство»
Свяжитесь с нами сегодня