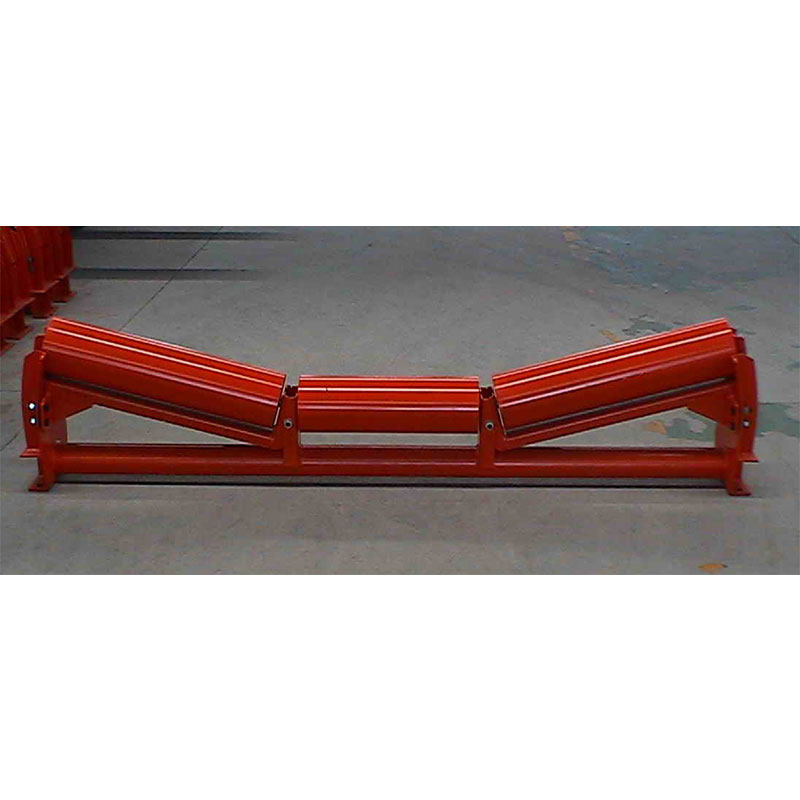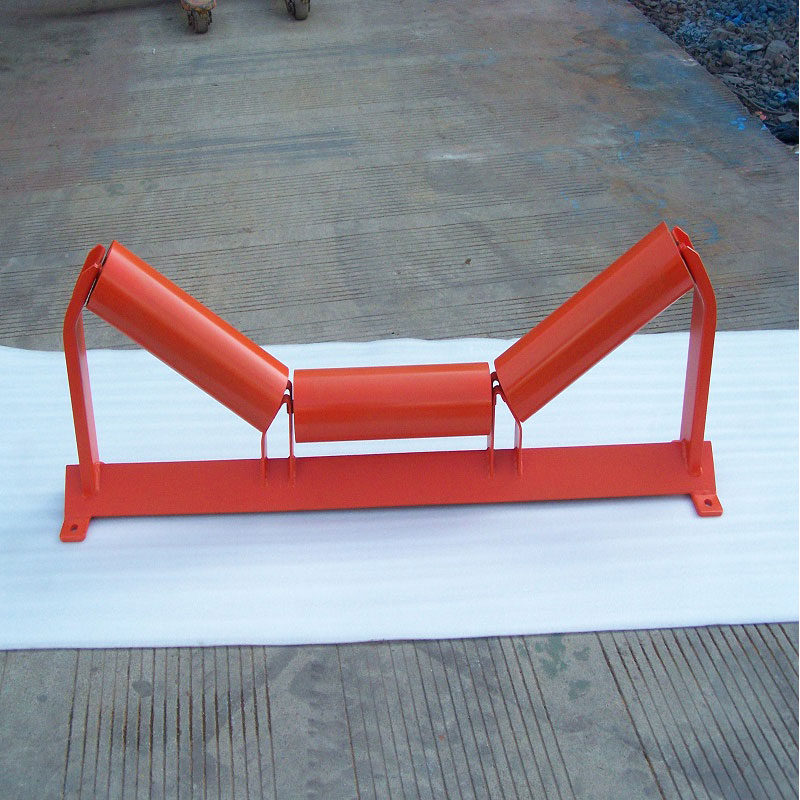


Пошаговый процесс изготовления конвейерных роликов на заводе
2026-08-13
- Почему качество ролика конвейерного 89 определяет срок службы всей линии
- Этап 1: Подготовка сырья и выбор материалов
- Этап 2: Механическая обработка и подготовка компонентов
- Этап 3: Сборка узла «вал-подшипник-крышка»
- Этап 4: Сварка корпуса ролика
- Этап 5: Балансировка и динамические испытания
- Этап 6: Антикоррозийная защита и покраска
- Контроль качества и соответствие стандартам
- Почему выбирают производителей с полным циклом
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность
Почему качество ролика конвейерного 89 определяет срок службы всей линии
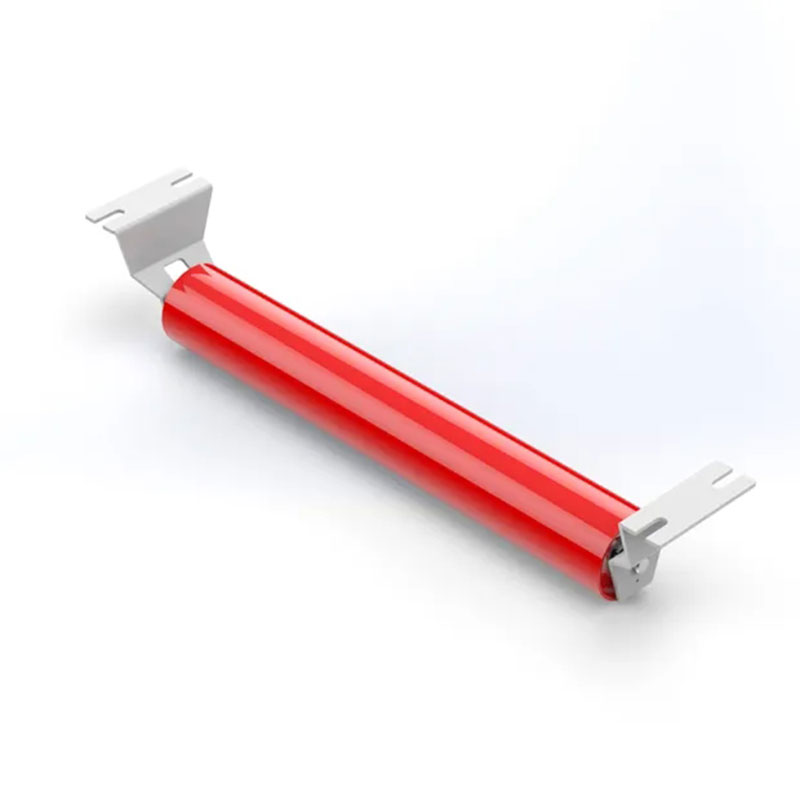
В промышленной логистике мелочи не существуют. Остановка конвейера из-за заклинившего подшипника или разрушенной оболочки вала обходится предприятию в десятки тысяч рублей каждый час простоя. Центральным элементом этой системы, принимающим на себя колоссальные динамические и статические нагрузки, является ролик. Среди всего ассортимента поддерживающих элементов особое место занимает ролик конвейерный 89. Цифра «89» здесь не случайна — она обозначает диаметр трубы в миллиметрах, который стал отраслевым стандартом для средних и тяжелых условий эксплуатации.
Многие закупщики и инженеры ошибочно полагают, что все ролики диаметром 89 мм идентичны. На практике мы видим обратное: разница в технологии изготовления, качестве стали и методе сборки может увеличивать срок службы изделия в 3–5 раз. В нашей практике, охватывающей более двух десятилетий производства, мы неоднократно сталкивались с ситуациями, когда клиенты пытались сэкономить на комплектующих, покупая дешевые аналоги, и в итоге теряли значительно больше на ремонтах и простое оборудования.
Эта статья — не просто теоретический обзор. Это пошаговое руководство по тому, как должен изготавливаться качественный ролик конвейерный 89 на современном заводе. Мы разберем каждый этап: от выбора металлической трубы до финального балансировочного теста. Понимание этих процессов поможет вам отличить надежного производителя от посредника, собирающего детали «на коленке», и сделать обоснованный выбор поставщика.
Этап 1: Подготовка сырья и выбор материалов
Качество конечного продукта закладывается на этапе закупки сырья. Для производства ролика конвейерного 89 используются три основных компонента: стальная труба (оболочка), вал (ось) и подшипниковый узел. Ошибка в выборе любого из них фатальна.
Стальная труба: толщина и марка стали
Для роликов диаметром 89 мм обычно используется электросварная прямошовная труба. Ключевой параметр здесь — толщина стенки. В соответствии со стандартами DIN 22112 и GB/T 10595–2009, минимальная толщина стенки для данного диаметра должна составлять не менее 3–4 мм для легких условий и до 6–8 мм для абразивных сред (уголь, руда).
Мы в ООО «Нинбо Тансуо Машины Производство» используем трубы из стали марки Q235 или ST37, которые обеспечивают оптимальное соотношение прочности и свариваемости. Дешевые производители часто используют трубы с толщиной стенки 2 мм, экономя на материале. Такой ролик быстро деформируется под нагрузкой, что приводит к биению ленты и её преждевременному износу.
Важно: Перед началом производства трубы проходят входной контроль. Мы проверяем геометрию (овальность) и отсутствие внутренних дефектов сварного шва. Если труба имеет овальность более 1% от диаметра, она бракуется. Использование такой трубы приведет к тому, что ролик будет «прыгать» на конвейере, создавая вибрацию.
Вал: прочность на изгиб
Вал ролика конвейерного 89 испытывает сложные нагрузки: изгиб от веса груза и кручение от трения ленты. Для валов мы используем круглую сталь марки 45# (аналог стали 45 по ГОСТ), которая подвергается термической обработке для повышения поверхностной твердости. Диаметр вала для ролика 89 мм обычно составляет 20–25 мм, в зависимости от несущей способности (C0, C1, C2 по DIN).
Одна из частых ошибок новичков в отрасли — использование необработанной стали. Без закалки поверхность вала быстро изнашивается в месте посадки подшипника, появляется люфт, и подшипник начинает «гулять». Это заканчивается полным разрушением узла.
Подшипники: сердце ролика
Выбор подшипника определяет способность ролика работать в условиях загрязнения, влаги и экстремальных температур. Для роликов 89 мм стандартом являются радиальные шарикоподшипники серий 6204, 6205 или 6305. Однако сам подшипник — это лишь половина дела. Критически важна система уплотнений.
Мы применяем многолабиринтные уплотнения из полиамида или стали с резиновыми кольцами. Такая конструкция создает барьер для пыли и влаги, сохраняя смазку внутри. В нашей лаборатории мы тестируем уплотнения на сопротивление проникновению пыли. Результаты показывают, что качественные лабиринтные уплотнения увеличивают срок службы подшипника в 2–3 раза по сравнению с обычными резиновыми манжетами.
Этап 2: Механическая обработка и подготовка компонентов
После отбора сырья начинается процесс механической обработки. Цель этого этапа — обеспечить точную геометрию деталей, необходимую для бесшумной и плавной работы ролика.
Резка и торцевание трубы
Трубы нарезаются на отрезки необходимой длины с помощью автоматических станков с ЧПУ. Точность резки должна быть в пределах ±1 мм. После резки торцы трубы обрабатываются (торцуются) для удаления заусенцев и обеспечения перпендикулярности оси реза к оси трубы. Неровный торец приведет к проблемам при сварке крышек и нарушит соосность вала.
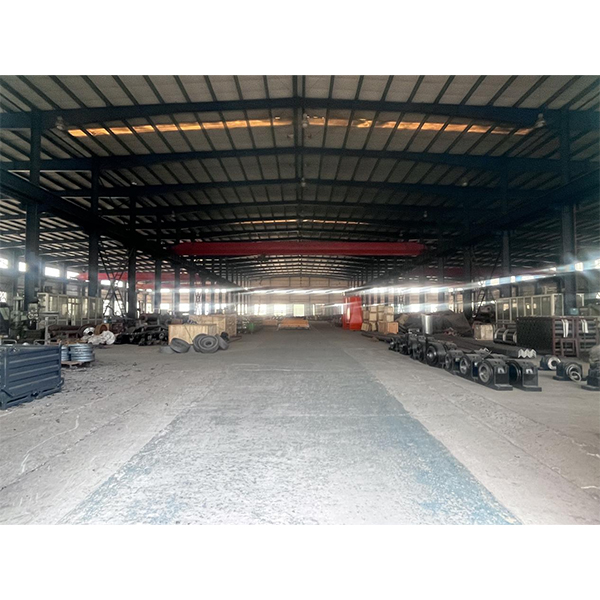
На нашем производстве в Данси этот процесс полностью автоматизирован. Использование ручного инструмента исключено, так как человеческий фактор неизбежно вносит погрешности, недопустимые для серийного производства высоконагруженных компонентов.
Обработка вала
Валы проходят токарную обработку для достижения требуемых диаметров посадочных мест под подшипники и уплотнения. Шероховатость поверхности в зоне посадки подшипника должна соответствовать классу Ra 1.6–3.2. Слишком грубая поверхность повредит подшипник при запрессовке, слишком гладкая может затруднить фиксацию.
Также на валу протачиваются канавки для стопорных колец или резьба для гаек, фиксирующих подшипники. Здесь важна высокая точность: смещение канавки даже на 0.5 мм может привести к тому, что подшипник не займет свое проектное положение, и вся нагрузка придется на одну сторону.
Этап 3: Сборка узла «вал-подшипник-крышка»
Это самый ответственный этап, определяющий герметичность и долговечность ролика. Сборка производится в чистом помещении, чтобы исключить попадание абразивной пыли в подшипник до его закрытия.
Запрессовка подшипников
Подшипники запрессовываются в стальные или полимерные крышки (лабиринты). Важно соблюдать строгую соосность. Перекос подшипника при запрессовке приводит к повышенному трению и нагреву. Мы используем гидравлические пресса с контролем усилия, чтобы избежать повреждения сепаратора или шариков подшипника.
После установки подшипников в крышки наносится высокотемпературная литиевая смазка. Количество смазки строго нормировано: избыток смазки так же вреден, как и недостаток. Избыток создает дополнительное сопротивление вращению и может выдавиться при нагреве, попав на ленту или окружающие конструкции.
Установка уплотнений
Поверх подшипников устанавливаются лабиринтные уплотнения. Они фиксируются стопорными кольцами или привариваются (в случае стальных лабиринтов). Качество установки уплотнений проверяется визуально и инструментально. Зазор между подвижной и неподвижной частью лабиринта должен быть равномерным по всей окружности.
В компании ООО «Нинбо Тансуо Машины Производство» мы уделяем особое внимание этому этапу, так как именно отказ уплотнений является причиной 80% преждевременных выходов роликов из строя в грязных условиях эксплуатации, таких как угольные разрезы или цементные заводы.
Этап 4: Сварка корпуса ролика
Когда узлы «вал-подшипник-крышка» готовы, они вставляются в стальную трубу (оболочку) диаметром 89 мм. Далее производится сварка крышек с трубой. Это критический момент, влияющий на прочность конструкции и её балансировку.
Технология сварки
Мы используем автоматическую сварку в среде защитного газа (MIG/MAG) или под флюсом. Ручная дуговая сварка не применяется для серийных роликов, так как она не обеспечивает стабильного качества шва и высокой производительности. Автоматизация позволяет получить ровный, герметичный шов без пор и непроваров.
Сварка производится одновременно с двух сторон (если позволяет конструкция стапеля) или последовательно с контролем деформаций. Теплового воздействия должно быть достаточно для прочного соединения, но не настолько много, чтобы вызвать коробление трубы или изменение свойств металла в зоне термического влияния.
Контроль сварных швов
Каждый ролик проходит визуальный контроль сварных швов. Швы должны быть сплошными, без трещин, раковин и брызг металла. В случае обнаружения дефектов ролик отправляется на доработку или бракуются. Герметичность шва важна не только для прочности, но и для защиты внутренней полости ролика от попадания влаги и грязи снаружи.
Опыт показывает, что некачественная сварка приводит к разгерметизации ролика уже через несколько месяцев работы. Влага попадает внутрь, вымывает смазку, и подшипник коррозирует. Поэтому мы считаем сварку одним из ключевых этапов контроля качества.
Этап 5: Балансировка и динамические испытания
Даже идеально собранный ролик может иметь дисбаланс из-за неоднородности материала трубы или неточностей сборки. Дисбаланс вызывает вибрацию, которая передается на конструкцию конвейера, раму и ленту. Это приводит к ускоренному износу всех компонентов системы.
Статическая и динамическая балансировка
Для роликов конвейерных 89, работающих на скоростях ленты до 4–5 м/с, обязательна динамическая балансировка. Ролик устанавливается на балансировочный станок, где измеряется величина и угол дисбаланса. Коррекция производится путем приварки небольших грузов или снятия материала в определенных зонах.
Допустимый остаточный дисбаланс регламентируется стандартами (например, ISO 1940). Для наших роликов мы устанавливаем внутренние нормы, которые строже требований ГОСТ, чтобы обеспечить плавность хода даже на высоких скоростях.
Испытание на вращение
После балансировки каждый ролик проходит тест на вращение. Он раскручивается до рабочей скорости, и замеряется усилие вращения (момент сопротивления). Этот параметр должен находиться в строгих пределах. Слишком большое усилие вращения говорит о перекосе подшипников, недостатке смазки или чрезмерном натяжении уплотнений. Слишком малое усилие (в сочетании с люфтом) может свидетельствовать о браке подшипника.
В нашей испытательной лаборатории мы также проводим ускоренные испытания на долговечность, моделируя годы эксплуатации за несколько недель. Это позволяет нам гарантировать заявленные характеристики продукции.
Этап 6: Антикоррозийная защита и покраска
Финальный этап производства — нанесение защитного покрытия. Ролик работает в агрессивных средах: влажность, химические вещества, абразивная пыль. Без качественной защиты стальная труба быстро покроется ржавчиной, что ухудшит внешний вид и может привести к сквозной коррозии.
Подготовка поверхности
Перед покраской поверхность ролика очищается от окалины, ржавчины и сварочных брызг. Мы используем метод дробеструйной очистки или химическое травление. Это обеспечивает адгезию (сцепление) краски с металлом. Покраска по неподготовленной поверхности бессмысленна — краска отслоится через несколько недель.
Нанесение покрытия
Мы применяем метод безвоздушного напыления порошковой эпоксидной или полиэфирной краски. Порошковая покраска создает прочное, однородное покрытие толщиной 60–80 мкм, устойчивое к механическим повреждениям и химическому воздействию. Альтернативой является жидкая краска, наносимая в два слоя (грунт + эмаль), но порошковое покрытие считается более долговечным и экологичным.
Цвет краски обычно выбирается по каталогу RAL (часто серый, синий или желтый) в зависимости от требований заказчика. Важно, чтобы краска была стойкой к УФ-излучению, если ролики будут храниться или использоваться на открытом воздухе.
Контроль качества и соответствие стандартам
Производство роликов конвейерных 89 в ООО «Нинбо Тансуо Машины Производство» строго регламентировано международными и национальными стандартами. Мы сертифицированы по ISO 9001, что подтверждает наличие эффективной системы менеджмента качества.
Наша продукция соответствует следующим стандартам:
- DIN 22112: Немецкий стандарт для барабанов и роликов ленточных конвейеров. Определяет размеры, допуски и технические требования.
- ISO 1537: Международный стандарт, регламентирующий размеры и нагрузки для роликов.
- GB/T 10595–2009: Китайский национальный стандарт «Технические условия ленточных конвейеров». Определяет методы испытаний и критерии приемки.
- ГОСТ 20379-75: Российский стандарт для роликов ленточных конвейеров. Наши ролики полностью совместимы с требованиями ГОСТ, что облегчает их интеграцию в существующие системы на рынке СНГ.
Каждая партия продукции сопровождается паспортом качества, где указаны результаты испытаний на вращение, балансировку и геометрические параметры. Мы не отправляем клиенту продукцию, не прошедшую полный цикл проверок.
Почему выбирают производителей с полным циклом
Рынок наполнен предложениями от торговых компаний, которые покупают ролики на разных заводах и перепродают их. Такой подход несет риски: отсутствие контроля качества, невозможность влияния на технологию производства, проблемы с гарантийным обслуживанием.
ООО «Нинбо Тансуо Машины Производство» — это производитель с полным циклом. Мы контролируем каждый этап: от закупки стали до отгрузки готовой продукции. Наша производственная база в провинции Чжэцзян оснащена современным оборудованием, включая автоматы для сварки, станки с ЧПУ и собственную испытательную лабораторию. Это позволяет нам гибко реагировать на запросы клиентов, изготавливать нестандартные решения и гарантировать стабильное качество.
Наш опыт работы с крупными проектами, такими как поставки для группы компаний «Дачжун» и ООО «Шанхай Чжэньхуа», подтверждает нашу способность выполнять сложные заказы в срок. Мы понимаем, что для вас ролик конвейерный 89 — это не просто деталь, а элемент надежности вашего бизнеса.
Часто задаваемые вопросы
Какой срок службы у ролика конвейерного 89?
Срок службы зависит от условий эксплуатации (нагрузка, скорость, загрязненность, температура). При правильном подборе и монтаже наши ролики служат от 30 000 до 50 000 часов и более. В агрессивных средах (влажность, абразив) срок может снижаться, но использование качественных уплотнений минимизирует этот эффект.
Можно ли заменить подшипники в ролике самостоятельно?
Теоретически да, но на практике это экономически нецелесообразно. Стоимость работ по разборке, замене подшипников и повторной балансировке часто превышает стоимость нового ролика. Кроме того, нарушение заводской герметичности снижает надежность узла. Мы рекомендуем замену ролика в сборе.
Какие документы вы предоставляете при поставке?
Мы предоставляем полный пакет документов: сертификат качества, паспорт изделия с результатами испытаний, чертежи (по запросу) и сертификаты соответствия стандартам (ISO, DIN, GB). Для экспорта в Россию и страны СНГ мы можем оформить необходимые разрешительные документы.
Как проверить качество ролика при получении?
Проверьте целостность упаковки и отсутствие внешних повреждений. Прокрутите ролик рукой: он должен вращаться плавно, без заеданий и посторонних шумов. Проверьте отсутствие люфта вала. Замерьте основные геометрические размеры (диаметр, длину, расстояние между центрами) и сравните их с чертежом.
Заключение: инвестиция в надежность
Изготовление ролика конвейерного 89 — это сложный технологический процесс, требующий точности, качественного сырья и строгого контроля. Экономия на каждом этапе производства неизбежно приводит к снижению надежности конвейерной системы и росту эксплуатационных расходов.
Выбирая поставщика, обращайте внимание не только на цену, но и на технологию производства, наличие собственной лаборатории и соответствие международным стандартам. Сотрудничество с профессиональным производителем, таким как ООО «Нинбо Тансуо Машины Производство», позволяет снизить риски простоев и обеспечить бесперебойную работу вашего предприятия.
Если вы ищете надежного партнера для поставки конвейерных компонентов, свяжитесь с нами для получения технической консультации и коммерческого предложения. Мы готовы предложить решения, адаптированные под ваши конкретные задачи.
Заказать ролик конвейерный 89 у производителя
Свяжитесь с нами сегодня