

Как заменить приводной барабан без остановки конвейера?
2026-08-15
- Почему замена приводного барабана без остановки конвейера — это миф и реальность одновременно
- Подготовительный этап: диагностика и безопасность
- Пошаговая инструкция по замене приводного барабана
- Роль компонентов стандарта 89 мм в общей системе конвейера
- Распространенные ошибки и как их избежать
- Выбор качественного оборудования: на что обращать внимание
- Часто задаваемые вопросы
- Заключение: надежность начинается с правильного монтажа
Почему замена приводного барабана без остановки конвейера — это миф и реальность одновременно
Замена приводного барабана на работающем ленточном конвейере в буквальном смысле невозможна: лента должна быть остановлена для обеспечения безопасности персонала и точности монтажных работ. Однако в индустрии под фразой «без остановки» часто подразумевают минимизацию времени простоя до критически низких значений (менее 2–4 часов) или использование резервных линий, что позволяет избежать полной остановки производственного цикла предприятия. Наша практика показывает, что правильно спланированная процедура замены, включающая предварительную подготовку узлов и использование специализированных инструментов, сокращает время простоя на 60–70% по сравнению с аварийным ремонтом.
Ключевой элемент этой операции — не сам процесс демонтажа, а подготовка. Если вы ожидаете отказа барабана, заранее подготовленный узел в сборе позволяет выполнить замену за один рабочий shift. В этой статье мы разберем пошаговый алгоритм действий, который применяют наши инженеры при обслуживании систем наших клиентов, таких как ООО «Шанхай Чжэньхуа». Мы сосредоточимся на технических нюансах, которые отличают профессиональный монтаж от любительского, и объясним, почему стандартный ролик конвейерный 89 мм и другие компоненты требуют особого подхода при интеграции в систему привода.
Реальное время простоя: цифры из нашей практики
В среднем, неквалифицированная бригада тратит от 8 до 12 часов на замену приводного барабана диаметром 500–800 мм. Это включает время на ослабление ленты, демонтаж старого барабана, очистку посадочных мест, установку нового узла, натяжку ленты и центровку. Используя методологию, разработанную в ООО «Нинбо Тансуо Машины Производство», мы сокращаем это время до 3–4 часов. Разница заключается в использовании гидравлических натяжных устройств и предварительно собранных подшипниковых узлов.
Один из наших клиентов в угольной отрасли столкнулся с ситуацией, когда простой конвейера стоимостью 50 000 рублей в час требовал максимально быстрого решения. Благодаря тому, что новый приводной барабан был отцентрирован и проверен на биение еще на нашем складе в провинции Чжэцзян, монтаж на месте занял всего 180 минут. Это пример того, как качество заводской сборки влияет на скорость полевого ремонта.
Подготовительный этап: диагностика и безопасность
Прежде чем прикасаться к ключам, необходимо убедиться в том, что система обесточена и заблокирована. Правило Lockout/Tagout (LOTO) является непреложным стандартом безопасности. Но помимо электрической блокировки, важно механически зафиксировать ленту. Срыв ленты с барабана под натяжением может привести к серьезным травмам и повреждению оборудования.
Инструменты и материалы, которые должны быть под рукой
Успех операции на 80% зависит от наличия правильного инструмента. Мы рекомендуем иметь следующий набор:
- Гидравлический домкрат грузоподъемностью не менее 10 тонн для подъема барабана.
- Динамометрический ключ для затяжки болтов крепления подшипниковых узлов с точным соблюдением момента.
- Лазерный нивелир или теодолит для проверки соосности валов.
- Комплект прокладок разной толщины для регулировки положения подшипников.
- Специальный съемник для демонтажа шкивов или муфт, если они установлены на валу барабана.
- Очиститель поверхности и антикоррозийная смазка для обработки посадочных мест.
Важно проверить состояние конвейерной ленты в зоне контакта с барабаном. Если на ленте есть повреждения, их необходимо устранить до установки нового барабана, иначе новый узел выйдет из строя в течение нескольких недель. Также следует осмотреть смежные элементы, такие как ролик конвейерный 89 мм, который часто используется в поддерживающих роликоопорах рядом с приводом. Его износ может указывать на проблемы с центровкой всей линии.
Проверка совместимости нового барабана
Перед началом работ убедитесь, что новый приводной барабан соответствует спецификациям старого. Проверьте:
- Диаметр барабана (допуски обычно составляют ±1 мм).
- Длину вала между центрами подшипников.
- Тип посадки подшипников (коническая втулка или цилиндрическая).
- Направление вращения и тип покрытия барабана (гладкое, футерованное или с насечкой).
ООО «Нинбо Тансуо Машины Производство» производит барабаны в строгом соответствии со стандартами ISO 1537-75 и DIN 22112/1-75, что гарантирует полную взаимозаменяемость с оборудованием европейских и китайских производителей. Наличие собственной испытательной лаборатории позволяет нам проверять каждый барабан на балансировку перед отправкой, исключая вибрации, которые являются главной причиной преждевременного выхода из строя подшипников.
Пошаговая инструкция по замене приводного барабана
Ниже приведен детальный алгоритм действий. Отклонение от этих шагов может привести к перекосу ленты и её соскальзыванию.
Шаг 1: Ослабление натяжения конвейерной ленты
Это самый критичный этап. Натяжение ленты должно быть снижено до минимума, необходимого для удержания её на роликах, но достаточного для того, чтобы она не провисала чрезмерно. Используйте натяжное устройство (винтовое или гидравлическое). Зафиксируйте положение натяжного устройства, чтобы предотвратить самопроизвольное ослабление.
Частая ошибка: Полное снятие натяжения. Это приводит к тому, что лента теряет форму желоба на роликоопорах, и её становится крайне сложно вернуть в правильное положение после установки нового барабана. Оставьте небольшое предварительное натяжение.
Шаг 2: Демонтаж защитных кожухов и приводных элементов
Снимите все защитные ограждения, обеспечив доступ к барабану. Отсоедините электродвигатель и редуктор от приводного барабана. Если используется муфта, аккуратно демонтируйте её, используя специальный съемник. Не применяйте ударные инструменты (молотки, кувалды) непосредственно по валу или корпусу подшипника, так как это может повредить посадочные поверхности.
Отметьте положение старых подшипниковых узлов относительно рамы конвейера. Это поможет при первоначальной установке нового барабана. Используйте кернер или маркер для нанесения меток на раме и корпусах подшипников.
Шаг 3: Поддержка и демонтаж старого барабана
Установите гидравлические домкраты под вал барабана с обеих сторон. Поднимите барабан так, чтобы он освободился от опорных площадок. Открутите крепежные болты подшипниковых узлов. Медленно опустите барабан на транспортировочные тележки или поддоны.
При демонтаже обратите внимание на состояние старых подшипников. Если они имеют следы перегрева (посинение металла) или разрушения сепараторов, это указывает на возможные проблемы с смазкой или перегрузкой. Сохраните старые прокладки для анализа их толщины — это поможет в настройке нового узла.
Шаг 4: Подготовка посадочных мест и установка нового барабана
Очистите посадочные места на раме конвейера от грязи, ржавчины и старой краски. Нанесите тонкий слой антикоррозийной смазки. Поднимите новый приводной барабан с помощью домкратов и установите его на место. Совместите отверстия в корпусах подшипников с крепежными отверстиями на раме, используя ранее нанесенные метки.
Вставьте крепежные болты, но не затягивайте их полностью. Оставьте зазор для регулировки. Убедитесь, что барабан свободно вращается вручную. Если вращение затруднено, проверьте соосность валов и отсутствие перекосов.
Шаг 5: Центровка и выравнивание
Центровка — это процесс обеспечения перпендикулярности оси барабана к продольной оси конвейера. Используйте лазерный нивелир для проверки положения барабана. Допустимое отклонение составляет не более 1–2 мм на всю ширину ленты.
Для корректировки положения используйте регулировочные прокладки под корпуса подшипников. Добавляйте или убирайте прокладки с одной стороны, чтобы сместить конец барабана вперед или назад. После каждой корректировки проверяйте положение лазером.
Важно: Неправильная центровка является основной причиной ухода ленты в сторону. Даже отклонение в 3 мм может привести к постоянному трению ленты о борта конструкции и её быстрому износу.
Шаг 6: Установка приводных элементов и натяжение ленты
Установите муфту, редуктор и электродвигатель. Проверьте соосность валов двигателя и редуктора, а также редуктора и барабана. Используйте щупы или лазерную систему выравнивания для достижения точности в пределах 0,05 мм.
Затяните все крепежные болты с рекомендуемым моментом, указанным в технической документации. Постепенно увеличивайте натяжение ленты с помощью натяжного устройства. Контролируйте натяжение с помощью тензометра или по методу прогиба ленты (если применимо).
Шаг 7: Тестовый запуск и финальная проверка
Перед полным запуском включите конвейер на короткое время (1–2 минуты) в режиме холостого хода. Наблюдайте за поведением ленты. Она должна двигаться строго по центру барабана. Проверьте отсутствие необычных шумов или вибраций.
Измерьте температуру корпусов подшипников через 15–20 минут работы. Температура не должна превышать 60–70°C. Если температура выше, немедленно остановите конвейер и проверьте уровень смазки и правильность установки подшипников.
Роль компонентов стандарта 89 мм в общей системе конвейера
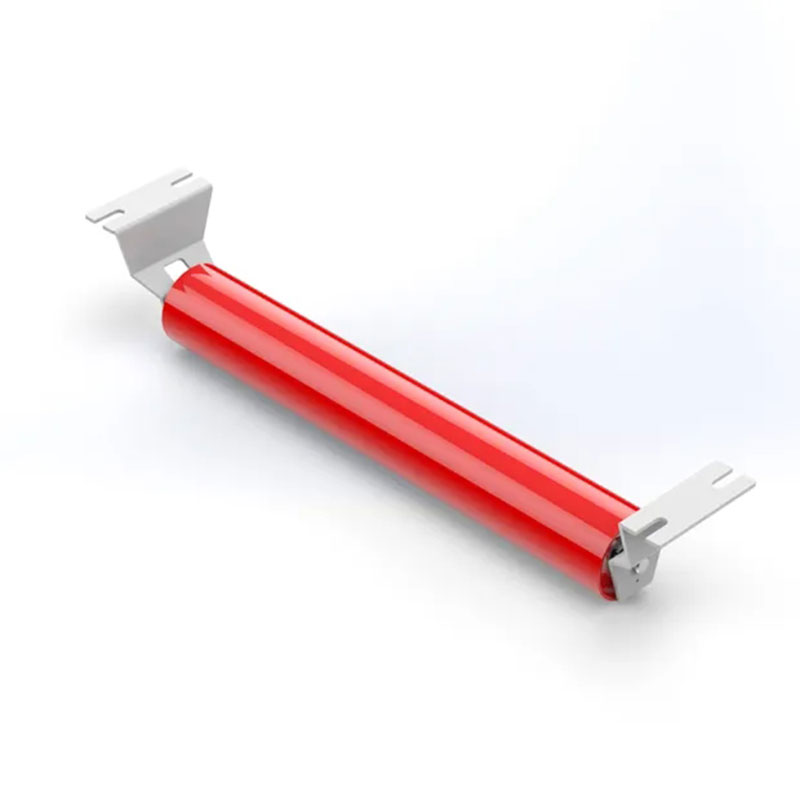
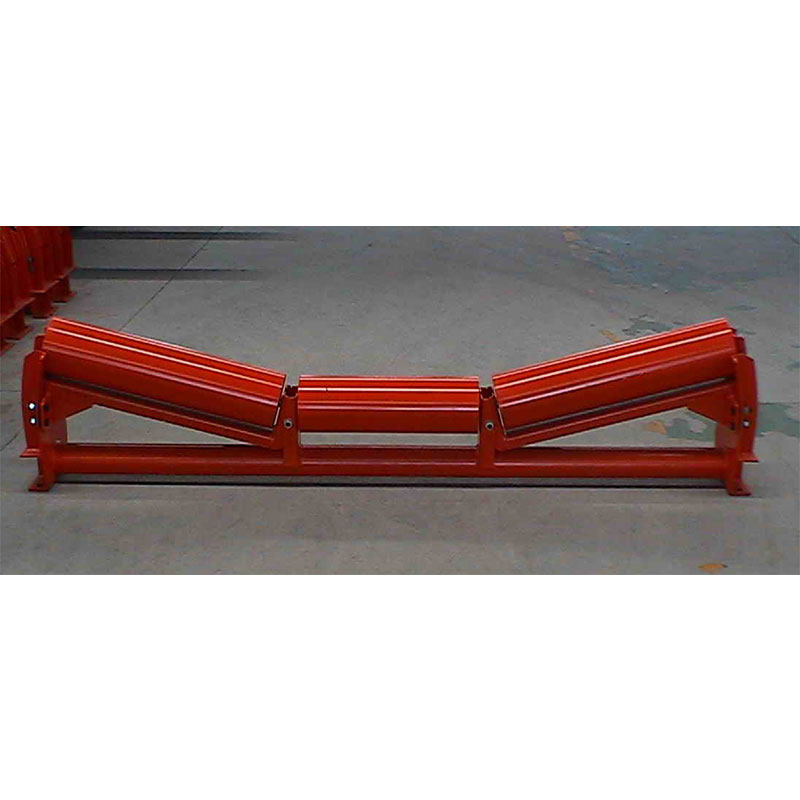
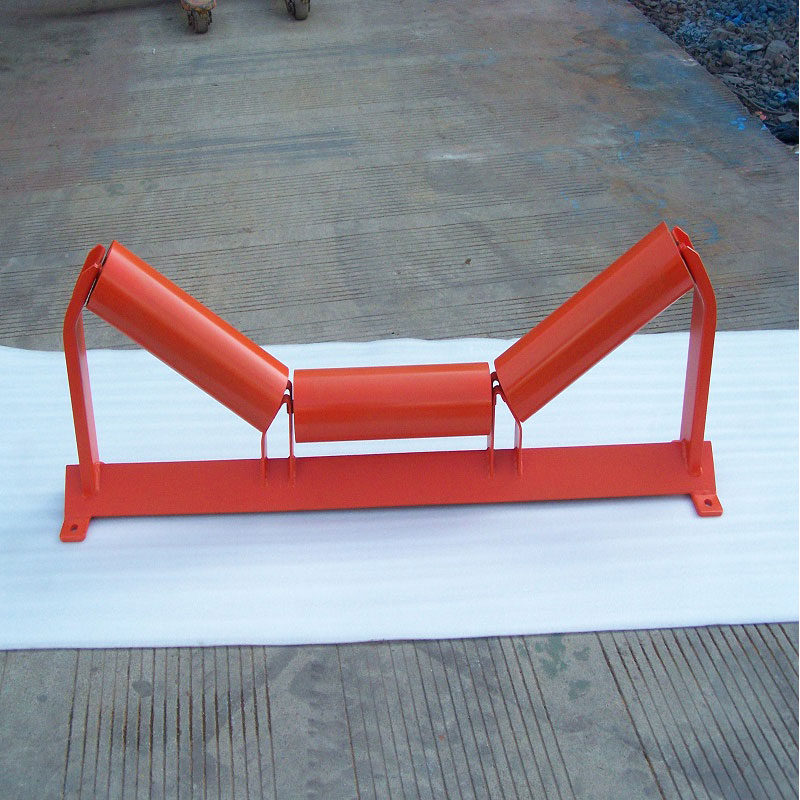
Хотя приводной барабан является сердцем системы, надежность всего конвейера зависит от каждого элемента, включая поддерживающие ролики. Часто при замене привода игнорируют состояние нижних и верхних роликоопор, что является ошибкой. В частности, ролик конвейерный 89 мм является одним из самых распространенных стандартов для средних и легких нагрузок.
Почему именно 89 мм? Этот диаметр обеспечивает оптимальное соотношение прочности и веса для лент шириной до 1000–1200 мм. Использование роликов меньшего диаметра может привести к повышенному сопротивлению вращению и быстрому износу подшипников, а большего — к неоправданному удорожанию конструкции.
Интеграция роликов серии TS-RFA и других компонентов
В ассортименте ООО «Нинбо Тансуо Машины Производство» представлены нижние самоустанавливающиеся роликоопоры серии TS-RFA, которые идеально дополняют работу приводного барабана. Эти ролики обеспечивают автоматическую центровку возвращающей ветви ленты, снижая нагрузку на привод и предотвращая истирание краев ленты.
При замене приводного барабана рекомендуется провести аудит всех роликоопор в зоне привода (обычно это 5–10 метров в обе стороны). Замена изношенных роликов, таких как ролик конвейерный 89, одновременно с заменой барабана позволяет синхронизировать ресурс оборудования и избежать повторного простоя в ближайшем будущем.
Наши инженеры рекомендуют использовать ролики с уплотнениями типа labyrinth seal, которые защищают подшипники от пыли и влаги. В условиях высокой запыленности, характерной для горнодобывающей промышленности, это увеличивает срок службы ролика в 2–3 раза.
Распространенные ошибки и как их избежать
Даже опытные монтажники иногда допускают ошибки, которые приводят к преждевременному выходу оборудования из строя. Вот три наиболее частые проблемы, с которыми мы сталкиваемся:
| Ошибка | Последствия | Решение |
|---|---|---|
| Игнорирование очистки посадочных мест | Перекос барабана, неравномерная нагрузка на подшипники, вибрация | Тщательная очистка рамы и использование новых регулировочных прокладок |
| Неправильный момент затяжки болтов | Ослабление крепления при работе, деформация корпусов подшипников | Использование динамометрического ключа и соблюдение спецификаций производителя |
| Отсутствие проверки соосности привода | Разрушение муфты, повышенный износ редуктора, перегрев двигателя | Лазерная выверка соосности валов двигателя, редуктора и барабана |
Еще одна важная деталь — смазка. Использование неподходящего типа смазки или её избыток могут привести к выдавливанию уплотнений и попаданию грязи в подшипник. Всегда используйте смазку, рекомендованную производителем подшипников, и соблюдайте интервалы обслуживания.
Выбор качественного оборудования: на что обращать внимание
Рынок конвейерных компонентов перенасыщен предложениями, но не все они одинаково качественны. При выборе поставщика приводных барабанов и роликов, таких как ролик конвейерный 89, обращайте внимание на следующие факторы:
Сертификация и стандарты
Продукция должна соответствовать международным стандартам. ООО «Нинбо Тансуо Машины Производство» сертифицировано по ISO 9001, а наша продукция соответствует стандартам GB/T 10595–2009, TD75, DTII и DIN. Наличие сертификатов подтверждает, что оборудование прошло строгий контроль качества и тестирование.
Материалы и технологии производства
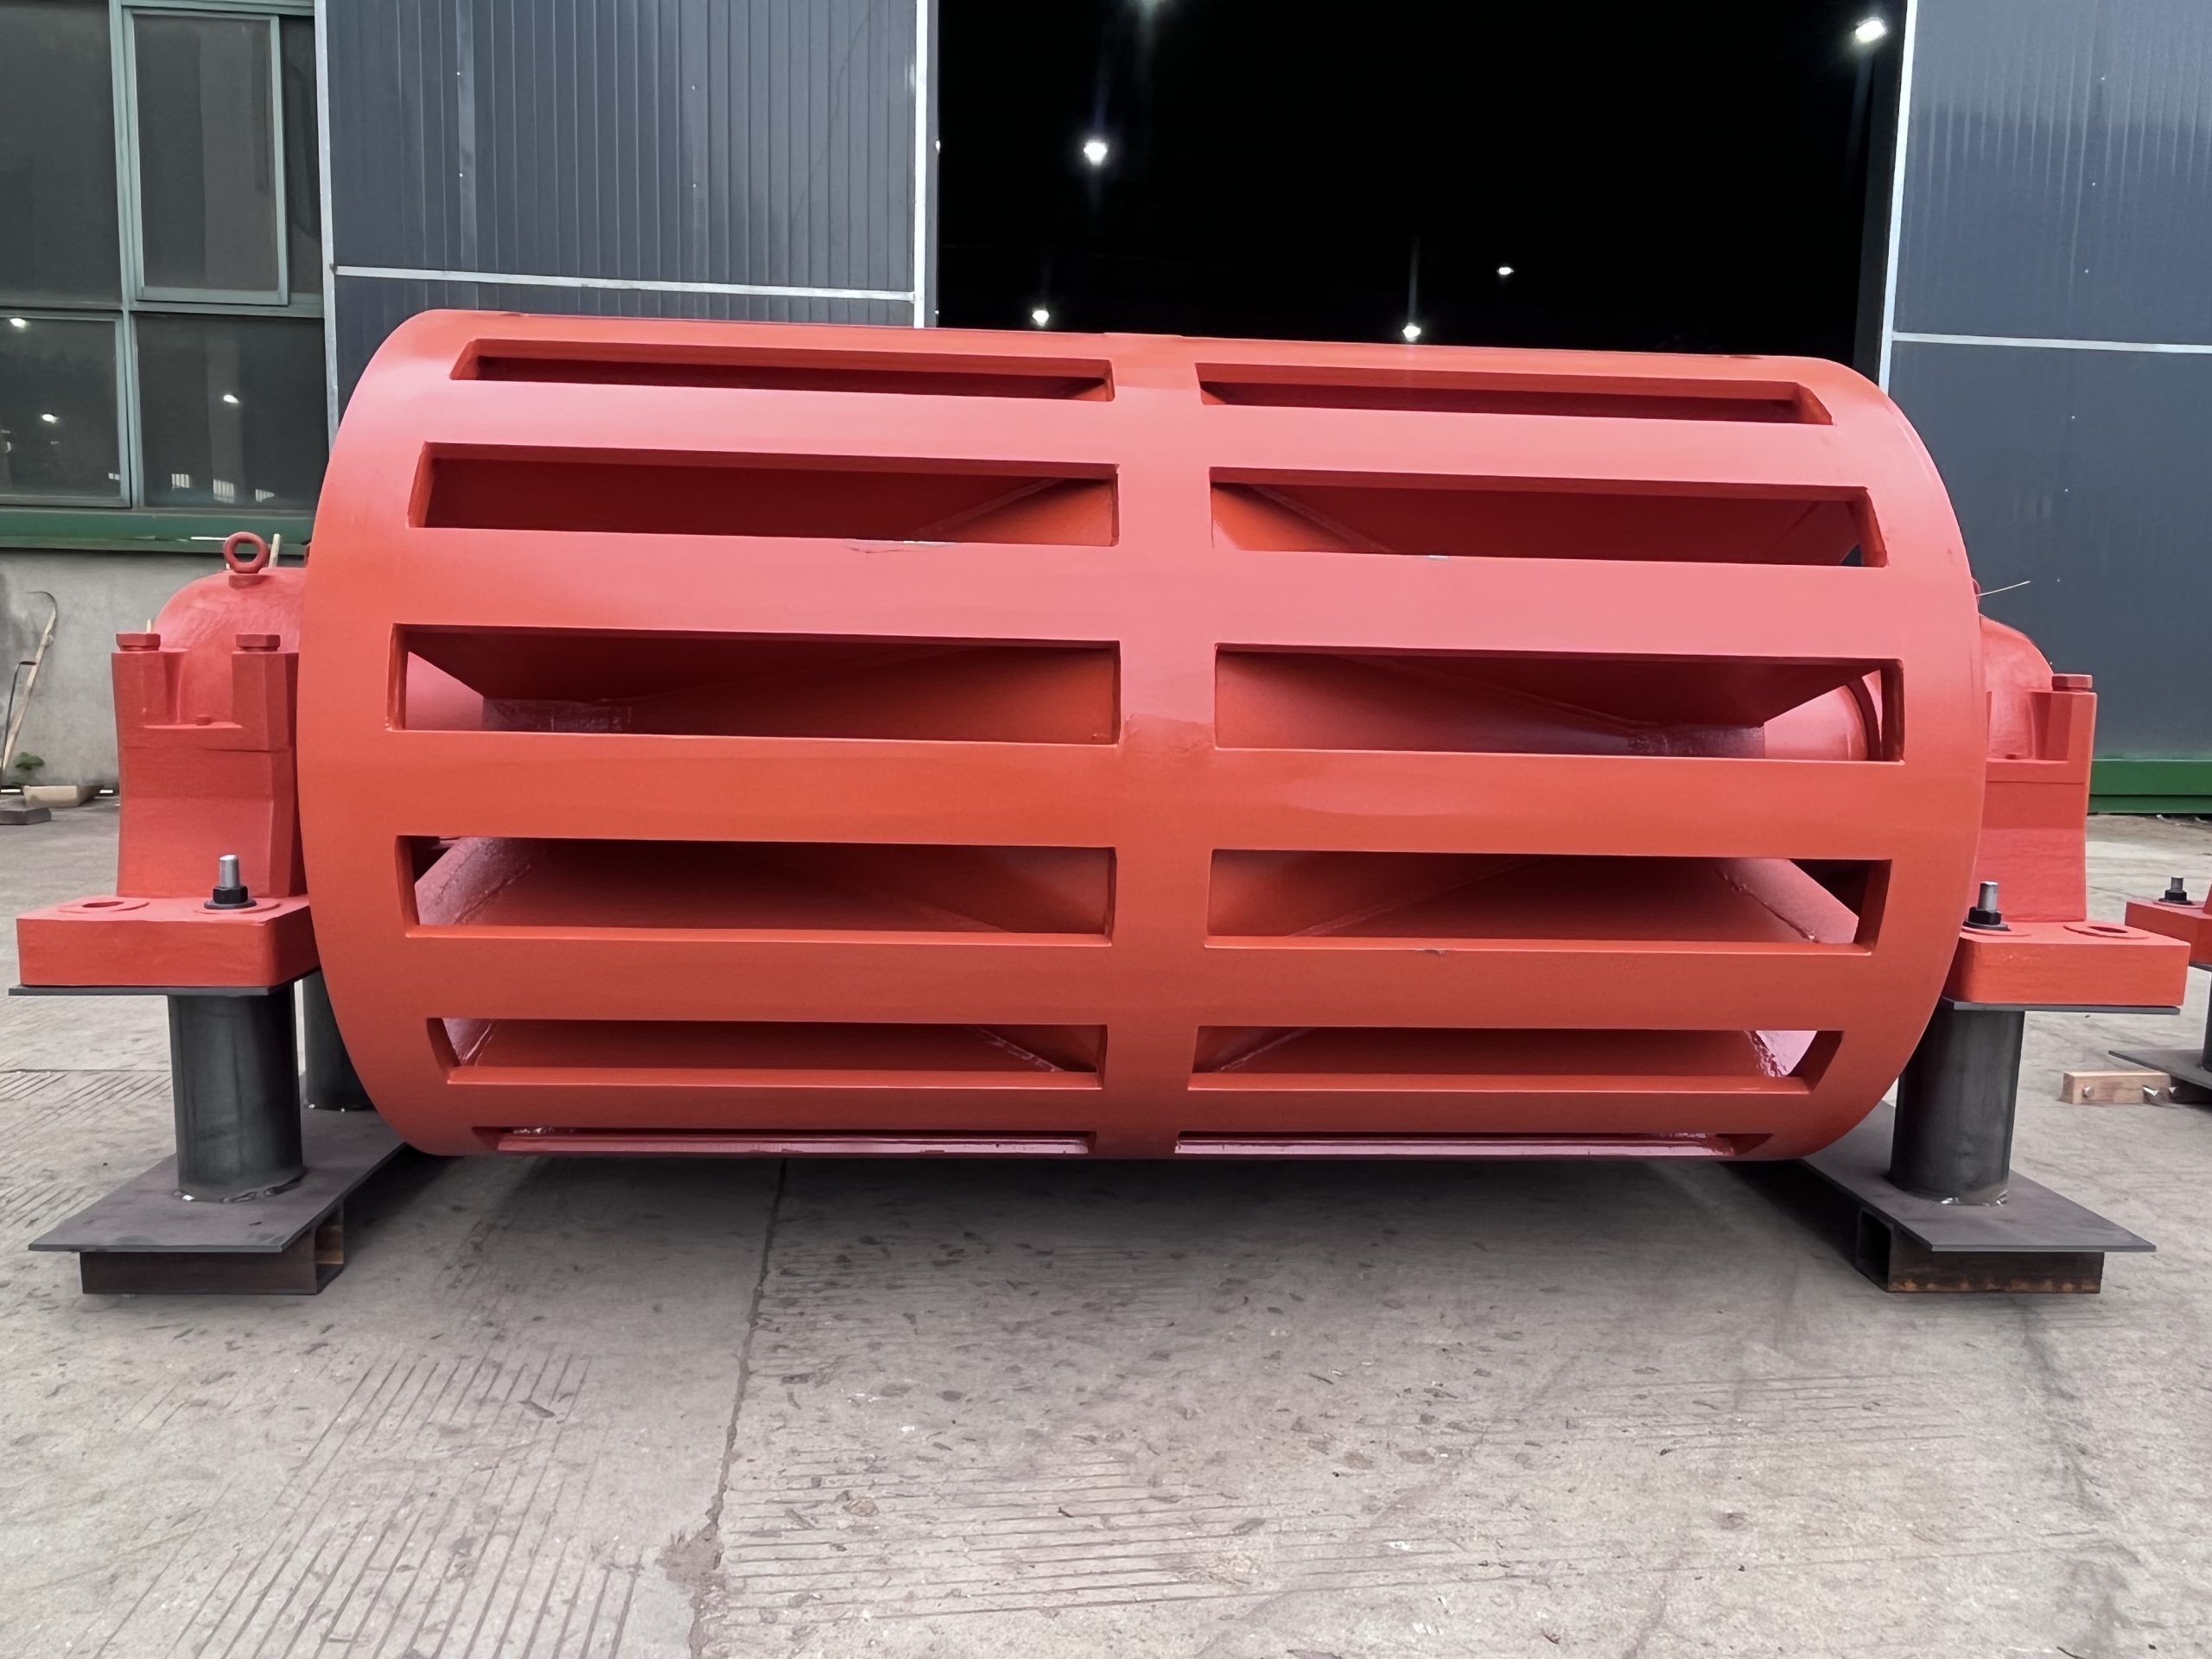
Качество сварных швов барабана критически важно. Мы используем автоматическую сварку под флюсом для кольцевых и продольных швов, что обеспечивает высокую прочность и герметичность соединений. Валы изготавливаются из высокопрочной стали и проходят термообработку для повышения износостойкости.
Для роликов мы используем трубы с высокой точностью геометрии и подшипники ведущих мировых брендов. Специальная линия по производству роликов позволяет нам контролировать каждый этап, от резки трубы до установки уплотнений.
Техническая поддержка и кастомизация
Хороший поставщик не просто продает товар, но и помогает с выбором. Наши инженеры готовы провести расчеты нагрузок и подобрать оптимальную конфигурацию барабана и роликоопор для вашего конкретного применения. Мы можем изготовить нестандартные размеры или модификации в кратчайшие сроки благодаря гибкости нашего производства.
Часто задаваемые вопросы
Можно ли заменить только оболочку барабана, не меняя вал и подшипники?
Теоретически это возможно, но на практике не рекомендуется. Процесс разборки старого барабана часто приводит к повреждению вала или посадочных мест подшипников. Кроме того, стоимость новой оболочки сопоставима со стоимостью нового барабана в сборе, а время на переборку значительно превышает время замены всего узла. Мы рекомендуем менять барабан в сборе для гарантии надежности.
Как часто нужно менять приводной барабан?
Срок службы приводного барабана зависит от условий эксплуатации, нагрузки и качества обслуживания. При правильной эксплуатации и своевременной смазке подшипников барабан может служить 5–10 лет и более. Однако регулярные осмотры (каждые 3–6 месяцев) необходимы для выявления ранних признаков износа, таких как коррозия, трещины в сварных швах или люфт в подшипниках.
Почему важно использовать именно ролик конвейерный 89 мм, а не другой размер?
Размер 89 мм является стандартом для определенных классов конвейеров, рассчитанных на средние нагрузки. Использование роликов другого диаметра может нарушить геометрию ленты, увеличить сопротивление движению или привести к недостаточной поддержке ленты. Выбор диаметра должен основываться на инженерных расчетах, учитывающих ширину ленты, скорость движения и массу груза. Если в проекте заложены ролики 89 мм, замена на другой размер без перерасчета системы не допускается.
Какие преимущества дает покупка оборудования напрямую у производителя, такого как ООО «Нинбо Тансуо Машины Производство»?
Покупка напрямую у производителя исключает наценки посредников, обеспечивает доступ к технической экспертизе инженеров-разработчиков и гарантирует наличие запасных частей. Мы контролируем весь цикл производства, от закупки сырья до отгрузки, что позволяет нам гарантировать стабильное качество и соблюдать сроки поставки. Кроме того, мы можем оперативно внести изменения в конструкцию под специфические требования заказчика.
Заключение: надежность начинается с правильного монтажа
Замена приводного барабана — это сложная техническая задача, требующая тщательной подготовки, точного исполнения и использования качественного оборудования. Минимизация времени простоя достигается не за счет спешки, а за счет грамотного планирования и использования предварительно подготовленных узлов. Интеграция надежных компонентов, таких как барабаны и ролик конвейерный 89 мм от проверенных производителей, является основой долгосрочной и бесперебойной работы вашего конвейера.
Компания ООО «Нинбо Тансуо Машины Производство» готова предоставить вам не только высококачественное оборудование, соответствующее мировым стандартам, но и полную техническую поддержку на всех этапах — от проектирования до монтажа. Наш опыт работы с крупнейшими игроками рынка, такими как Группа компаний «Дачжун», подтверждает нашу способность решать самые сложные задачи в области конвейерного транспорта.
Не ждите аварийной ситуации. Проведите аудит вашего оборудования уже сегодня. Свяжитесь с нами для получения консультации, расчета стоимости или заказа запасных частей. Мы поможем вам обеспечить максимальную эффективность и надежность вашей производственной линии.